Marcatura laser e trattamenti industriali: garantire la tenuta della marcatura dopo il processo!
Il problema non è marcare, ma garantire che la marcatura resti leggibile dopo il trattamento
Cataforesi, verniciatura, granigliatura, sabbiatura, trattamento termico, lavorazione meccanica, fosfatazione: ogni trattamento a valle aggredisce la marcatura a modo suo. Un rivestimento la ricopre, una granigliatura la martella, una lavorazione meccanica la asporta, un trattamento termico ne distrugge il contrasto.
La tracciabilità richiede tuttavia che il codice resti utilizzabile dopo queste fasi, talvolta fino al cliente finale.
La marcatura laser risponde a questo vincolo. Senza contatto e senza consumabili, si adatta a un’ampia varietà di materiali e di cadenze produttive. Soprattutto, a seconda dei parametri utilizzati, consente di realizzare marcature con caratteristiche fisiche molto diverse, il che la rende compatibile con la maggior parte dei trattamenti industriali.
Non tutte le marcature laser sono uguali: Uno stesso laser produce marcature con proprietà fisiche molto diverse a seconda dei parametri utilizzati: profondità, rilievo, tipo di interazione con il materiale. Di fronte a un determinato trattamento a valle, alcune marcature resistono, altre scompaiono.
Il risultato non dipende solo dal laser: Uno stesso laser produce risultati molto diversi a seconda del metodo di marcatura impiegato. È la combinazione tra apparecchiatura e metodo a determinare se la marcatura sopravviverà al trattamento a cui il pezzo sarà sottoposto.
Scomparire o sopravvivere: due esigenze opposte, talvolta sullo stesso pezzo:
Tracciabilità interna: la marcatura laser serve durante la fabbricazione, poi deve scomparire sotto il trattamento finale.
Un esempio concreto: lettere che identificano una variante di motorizzazione su una portiera di veicolo, utilizzate come riferimento anti-errore (poka-yoke) in fase di assemblaggio, poi ricoperte dalla verniciatura.
Tracciabilità completa: la marcatura laser deve restare leggibile dopo il trattamento. Numero di serie, codice Datamatrix imposto da una norma o destinato al cliente finale.
Uno stesso laser copre entrambi i casi sullo stesso pezzo. Su portiere di veicolo, le lettere EL/TH sono scomparse dopo cataforesi e verniciatura nera, mentre il numero di serie è rimasto leggibile. Viene utilizzato uno stesso laser: cambiano solo i parametri di marcatura.
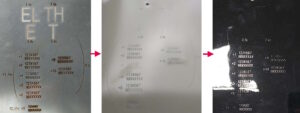
I risultati che seguono sono esempi concreti di applicazioni in produzione. Pezzi reali, marcati e poi sottoposti ai processi di fabbricazione dei nostri clienti. Ogni trattamento pone un problema diverso alla marcatura. Ciascuno ha la sua risposta.
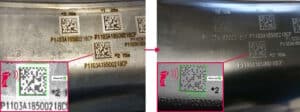
Sia su acciaio che su alluminio, un codice Datamatrix marcato prima della cataforesi resta leggibile dopo l’applicazione del rivestimento.
In questo caso, un elemento di scocca di un veicolo (Body in White): un codice Datamatrix e il relativo testo marcati prima del passaggio nel bagno KTL.
Dopo il trattamento, il codice resta perfettamente leggibile. Il tempo di marcatura è in questo caso di 12 s.
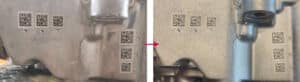
La granigliatura deforma le celle del codice in superficie. Perché il codice Datamatrix resti leggibile dopo l’impatto, i parametri di marcatura vengono adattati alla dimensione della graniglia utilizzata.
In questo caso, nove marcature disposte in diverse posizioni su una scatola del cambio in alluminio hanno permesso di validare la ripetibilità del processo. Il tempo di marcatura di un codice Datamatrix è compreso tra 6 e 10 secondi a seconda della dimensione del codice, per una profondità di circa 0,2 mm.
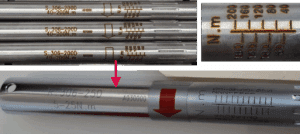
Quando il trattamento asporta materiale, la marcatura deve essere più profonda dello spessore asportato.
Questo esempio mostra una marcatura su componenti di chiavi dinamometriche. Sul tubo viene eseguita un’operazione di rettifica che interessa la superficie marcata. La profondità di marcatura ottenuta è di 0,2 mm, per un tempo ciclo di 38 secondi, rotazione del tubo inclusa.
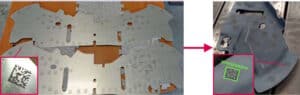
Il trattamento termico può attenuare fortemente qualsiasi contrasto visivo della marcatura. Questa operazione viene generalmente eseguita su acciai e ghise.
In questo caso, un componente in lamiera per il settore automotive subisce questo trattamento e raggiunge i 950 °C dopo la marcatura. Con parametri adeguati, il contrasto si mantiene e un sistema di lettura standard decodifica il codice Datamatrix senza difficoltà. Il tempo di marcatura è di 2 secondi per un codice di 12×12 mm.
Ogni combinazione di materiale, geometria e trattamento a valle produce un risultato specifico. Nessuna tabella di corrispondenza è in grado di prevederlo. La validazione si effettua sui tuoi pezzi, nel tuo processo.
La procedura: definizione dell’esigenza (contenuto, dimensione del codice, tempo ciclo, trattamento a valle), marcatura di campioni rappresentativi, passaggio nel tuo flusso di produzione reale, controllo della leggibilità dopo il trattamento. La configurazione di lettura (obiettivo, illuminazione, angolo) fa parte dell’ottimizzazione.
Al termine, un rapporto di fattibilità con risultati documentati e campioni validati, prima di qualsiasi impegno su un’apparecchiatura.